

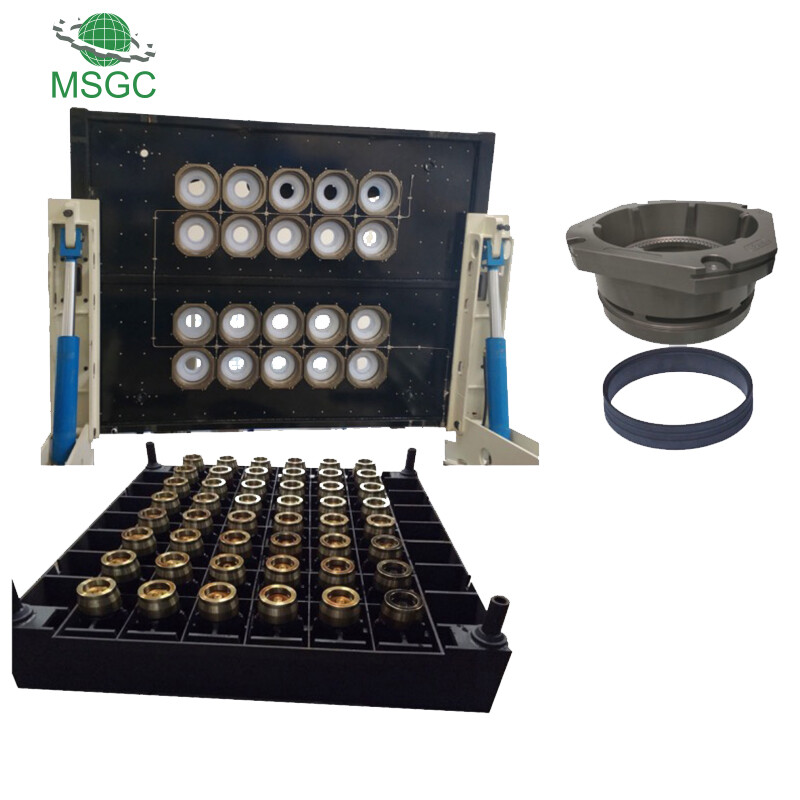
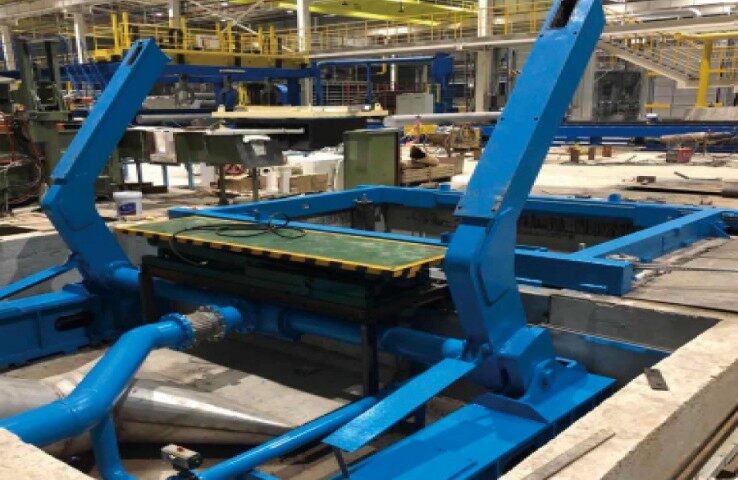
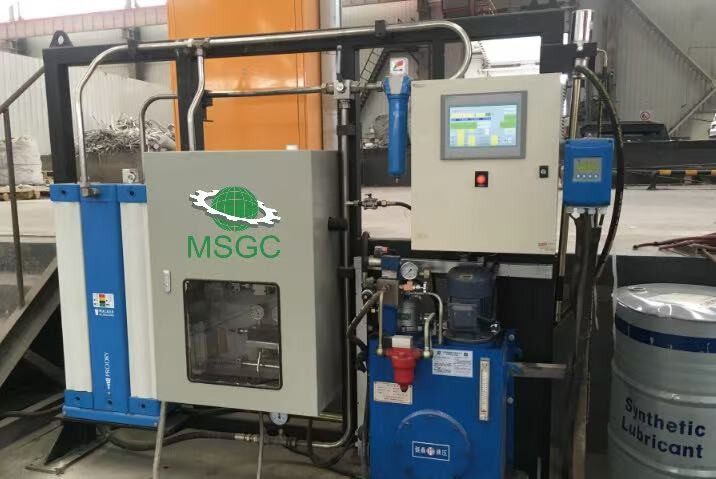
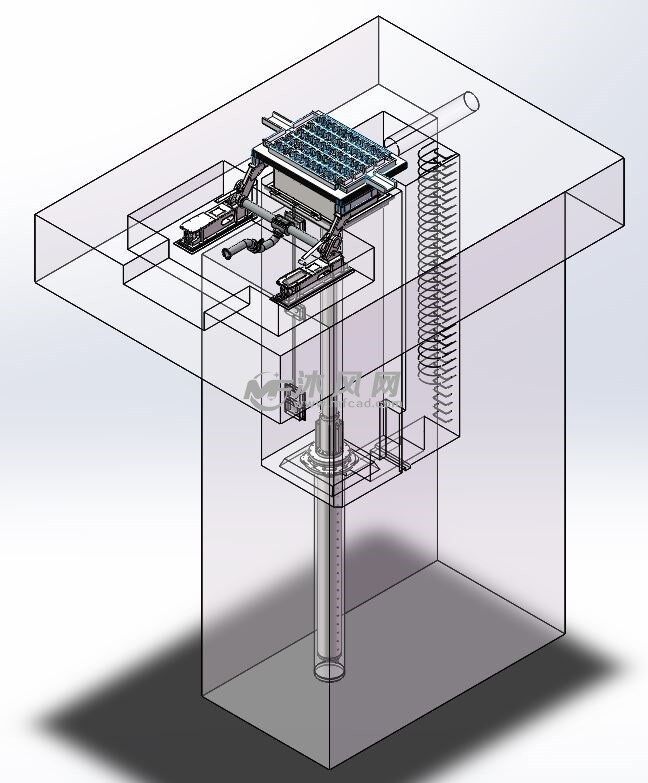
Mowld castio iro olew ac aer gan gynnwys platfform castio, peiriant castio lled parhaus hydrolig dan arweiniad mewnol, system gogwyddo hydrolig, dyfais cyflenwi olew ac aer, dyfais oeri ac ati.
Mae technoleg castio iriad aer olew yn system castio biled alwminiwm clustogi nwy sy'n defnyddio cymysgedd aer olew ar gyfer iro, a ddefnyddir yn bennaf ar gyfer bwrw deunyddiau metel fel copr ac alwminiwm. Mae technoleg castio iriad aer aer yn lleihau ffrithiant pan fydd metel molten yn cael ei chwistrellu hyd yn oed yn cael ei chwistrellu trwy bwysau nwy, a thrwy hynny a chrefftau.

Yn y broses o gastio iro olew ac aer, mae angen rheoli paramedrau proses lluosog i sicrhau ansawdd ac effeithlonrwydd y castiau. Mae rhai paramedrau prosesau cyffredin yn cynnwys:
- Tymheredd y Broses: Yn pennu proses hylifedd a solidiad y metel. Mae tymheredd castio gwahanol fetelau yn amrywio ac mae angen ei addasu yn unol ag amgylchiadau penodol.
- Pwysau: Un o'r paramedrau pwysig a all effeithio ar lif metel, solidiad ac ansawdd arwyneb. Po uchaf yw'r pwysau, y gorau yw ansawdd wyneb y castio, ond yr uchaf yw'r gofynion offer.
- Math o iraid: Yn y broses o gastio llithro aer olew, gall ireidiau leihau'r ffrithiant rhwng metel a llwydni, amddiffyn offer castio ac arwynebau castio. Mae ireidiau cyffredin yn cynnwys cwyr paraffin, silica, ac ati.
- Pwysedd iraid: Yn debyg i'r math o iraid, gall pwysau'r iraid hefyd effeithio ar ffrithiant ac ansawdd yr wyneb rhwng y metel a'r mowld.
- Cyflymder y chwistrelliad: Yn pennu'r cyflymder y mae metel yn llenwi'r mowld. Gall cyflymder rhy gyflym gynhyrchu swigod a diffygion yn hawdd, tra gall cyflymder rhy araf effeithio ar effeithlonrwydd cynhyrchu.
Ystod Paramedr Proses Castio
|
Tymheredd y Broses |
Gradd 700-1300 |
|
Mhwysedd |
10-50 mpa |
|
Math iraid |
Paraffin, silica, ac ati |
|
Pwysau iraid |
0. 1-5 mpa |
|
Cyflymder pigiad |
Addaswch yn ôl amgylchiadau penodol, fel arfer o fewn 10-30 eiliad. |
Paramedrau Technegol
|
Diamedr castio |
Φ90mm (3.5 "modfedd -- φ330mm (13" modfedd) |
|
Gradd plygu |
1. 0 mm\/m hyd llawn yn llai na neu'n hafal i 4mm |
|
Pwysau cyflenwi nwy |
0. 65-0. 95mpa |
|
Pwysau cyflenwi tanwydd |
4.5mpa |
|
Cywirdeb hidlo |
1μm |
|
Uchafswm Pwysau Castio |
50000 kg |

Mae'r peiriant castio lled -barhaus hydrolig dan arweiniad mewnol yn rheoli'r broses gastio trwy system hydrolig. Mae'r system hydrolig yn cynnwys uned bŵer, cylched rheoli cyflymder codi silindr hydrolig mewnol, cylched rheoli disgyniad brys â llaw, sianel llif a chylched rheoli system codi platfform castio, a chylchedau ategol (fel hunan -hidlo). Mae'r is -systemau hyn yn cael eu paru a'u cysylltu â'i gilydd i'w castio, gan sicrhau cywirdeb ac ansawdd yr ingot castio.

System Tilio Hydrolig Paramedrau Technegol
- Angle Tilt: 0-85 gradd
- Meintiau sy'n ofynnol ar gyfer castio dŵr oeri: Max. 400\/h
- Llwyfan Castio: Drifft llorweddol sy'n llai na neu'n hafal i ddrifft fertigol 2mm: llai na neu'n hafal i 2m;
- Drifft platfform: 1.5mm\/30 munud
- Canolig Gweithio Hydrolig: L-HM46 Olew Hydrolig\/AW46 Mobil

System Cyflenwi Awtomatig Olew ac Aer gan gynnwys Sychwr, Rheoli Siemens, Rheolaeth Gyfrannol, Dyfais Cyflenwi Aer, Cyflenwad Olew ac iro Olew.
Mowld castio olew ac aer Manteision:
Mae cyflymder castio iro aer olew yn cael ei gynyddu gan 15-20% o'i gymharu â castio top poeth, a thrwy hynny wella effeithlonrwydd cynhyrchu.
Mae maint grawn llai a haen arwahanu biledau alwminiwm yn denau iawn.
Paramedrau Technegol
|
Diamedr castio |
Φ90mm (3.5 "modfedd -- φ330mm (13" modfedd) |
|
Gradd plygu |
1. 0 mm\/m hyd llawn yn llai na neu'n hafal i 4mm |
|
Pwysau cyflenwi nwy |
0. 65-0. 95mpa |
|
Pwysau cyflenwi tanwydd |
4.5mpa |
|
Cywirdeb hidlo |
1μm |
|
Uchafswm Pwysau Castio |
50000 kg |


